
- Best Phone:
0755-29750001

0755-29750001
MIM加工中模具设计及应用
time:2026-11-09Views:67 Author:Best SeikoMIM加工是一种近净成形制造工艺,它结合了塑料注射成型的几何灵活性和金属材料的机械性能。将细金属粉末与聚合物基粘结剂混合制成坯料,然后将其注入模具,随后进行脱脂和烧结,形成致密的金属部件。由于成型的生坯强度有限,且在烧结过程中会发生显著收缩,因此 MIM 模具设计需要同时考虑成型行为和整个生产过程中的尺寸变化。
1、收缩补偿和尺寸精度
收缩补偿是 MIM 模具设计中最重要的考虑因素之一。在脱脂过程中,大部分粘结剂被去除,留下脆弱的多孔结构。在烧结过程中,金属颗粒粘结并致密化,导致部件收缩。根据合金、粉末装料量、粘结剂体系、零件几何形状和加工条件的不同,线收缩率通常在 15% 到 20% 的范围内,但实际值可能超出此范围。
2、浇口和流道设计
MIM 原料含有高浓度的金属粉末,粘度可能相对较高。因此,流道和浇口系统需要提供稳定的填充,同时限制过大的压力损失、不均匀流动以及因流动前沿收敛不良而导致的缺陷。
短而直的流道,表面光滑,可以降低流动阻力并提高填充均匀性。圆形的流道横截面也有助于保持高效的流动路径,但设计取决于零件几何形状和模具布局。
浇口位置应通过评估壁厚、流动距离、填充平衡、熔接线位置、型芯稳定性以及浇口移除要求来确定,当浇口靠近较厚的部分有助于有效填充时,浇口位置可以设置得更靠近这些部分,但不能仅基于厚度来决定浇口位置。应避免浇口直接冲击脆弱的型芯或型腔表面,以免造成侵蚀、流动不均或局部缺陷。
常见的浇口设计包括边缘浇口、凸片浇口、点浇口、扇形浇口和薄膜浇口,每种浇口在填充性能、浇口移除和表面质量方面各有优势。最终选择浇口设计应考虑零件的几何形状、外观要求、生产效率以及移除浇口过程中损坏生坯的风险。
3、壁厚和几何设计
一致的壁厚是MIM零件设计的重要原则,横截面的突变会导致填充不均匀、冷却差异以及烧结过程中局部致密化程度的变化,这些影响可能导致残余孔隙、尺寸偏差或翘曲。
在条件允许的情况下,应减少较厚的部分或采用渐变过渡设计。加强筋和支撑结构可以在不产生过大厚度区域的情况下提供所需的刚度。内角应采用合适的圆角半径,以改善原料流动性并减少应力集中,从而避免脱模过程中出现裂纹或损坏。
尖角和厚度突变仅在功能需求允许的情况下才应保留,早期面向制造的设计评审可以发现简化几何形状、改善材料分布和减少二次加工需求的机会。
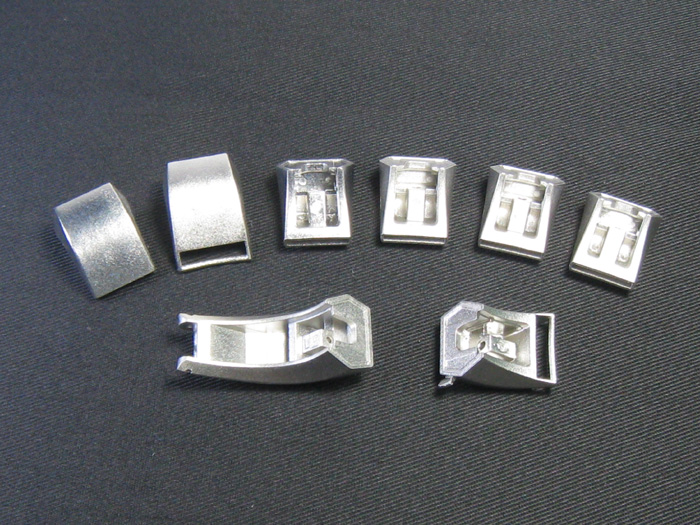
4、拔模斜度和顶出设计
生坯在烧结前机械强度有限,因此脱模是MIM加工中的一个重要环节。合适的拔模斜度可以减少零件与模具表面之间的摩擦。根据型腔深度、表面纹理、材料特性和几何形状,拔模斜度约为0.5° 至 2° 的脱模斜度可作为一个有用的起点。对于较深的型腔或带有纹理的表面,可能需要更大的角度。
顶出系统应均匀分布作用力,以防止零件发生弯曲、开裂或[敏感词]性变形。顶针应布置在结构合适的部位,避开关键的外观面和脆弱的结构特征。对于薄壁或扁平零件,可考虑采用多个顶针、推板或其他分散式的顶出方案。
顶出速度和时机同样至关重要,即使模具设计精良,如果脱模过程产生过大的应力,也可能损坏成型坯件。因此,在试模阶段,既要评估顶出布局,也要考察零件在脱模后的稳定性。
5、排气与气体管理
有效的排气有助于在注射过程中排出型腔内的空气,并利于排出由原料及后续脱脂工艺所产生的气体,排气不良可能导致充填不完整、烧焦痕迹、表面缺陷或其他成型质量问题。
排气口的位置应根据预期的流动路径来选择,特别是在充填末端、分型面附近以及容易积气的死角区域。对于复杂的型芯,可能需要采用带排气功能的镶件或其他专门的排气结构。
排气口的深度需要严格控制,排气口过浅会阻碍气体排出;而排气口过深或分型面间隙不当,则可能导致原料溢出(产生飞边)。在某些应用中,可将 0.03–0.05 mm 的尺寸作为初步参考,但具体数值取决于所用的原料及模具状况。应通过试模来寻求排气效果与防止飞边之间的平衡。
6、模具材料、表面处理与使用寿命
由于MIM加工时原料中含有大量的金属粉末,因此具有较强的磨蚀性。模具型腔、型芯及流道表面需要具备良好的耐磨性,同时还要保持尺寸稳定性,并满足最终零件所需的表面光洁度。
根据具体应用需求,可选用硬化工具钢,例如 H13、SKD11 或 S136 等牌号。若对耐磨性有更高要求,或需要特定的模具性能,也可考虑采用粉末冶金工具钢。在选择材料时,应综合考虑原料的磨蚀性、腐蚀风险、抛光要求、型腔复杂程度以及预期的生产产量。
表面处理(如氮化、硬质涂层或其他针对特定应用的处理方式)有助于提高耐磨性并延长模具使用寿命。然而,所选处理工艺需要与基体钢材相匹配,并符合型腔表面光洁度的要求。
模具寿命会因材料、模具设计、加工条件、维护状况及生产需求的不同而存在显著差异。因此,预期的注塑次数应被视为针对特定项目的估算值,而非通用的行业基准。定期检查浇口区域、型腔表面、分型面以及排气结构,有助于在磨损严重影响产品质量之前及时发现问题。
7、温度控制与工艺稳定性
模具温度会影响原料的流动性、充填行为、生坯强度以及尺寸的一致性,根据粘结剂体系和原料配方的不同,模具温度通常设定在 40°C 至 80°C 之间较为适宜;但具体的工艺窗口应遵循原料供应商的建议,并通过工艺试模进行验证。
冷却水道的布置应确保型腔各处的温度分布均匀,冷却不均会导致充填状态不稳定及生坯性能差异;此外,在后续烧结过程中,温度差异还可能引起尺寸偏差。应特别关注浇口、薄壁部位、厚壁部位以及几何结构复杂的区域。
在进行温度控制设计时,还需综合考量注射速度、保压条件和成型周期。稳定的热环境有助于保持成型条件的一致性,从而确保后续烧结结果的稳定可靠。
成功的MIM模具设计需要对收缩补偿、喂料流动、零件几何形状、脱模、排气、模具材料及温度控制等要素进行统筹考量,这些因素不仅影响最初的成形效果,还决定了烧结后零件的尺寸稳定性和质量。通过在设计阶段尽早开展“面向制造的设计”分析以应对制造限制,利用试生产验证收缩情况,并保持工艺条件的稳定,制造商能够有效减少缺陷,提升尺寸重复精度,从而充分发挥MIM加工工艺在规模化生产复杂金属零件方面的优势。Next:气体气氛在金属粉末注射成型中的作用
Copyright: Shenzhen Best Precision Technology Co., Ltd.|Metal powder injection molding factory, manufacturer, customized company, supplier, process parts 粤ICP备18054342号